Контент
Потолочные Т-образные решетчатые системы являются одним из наиболее широко используемых методов создания подвесных потолков в коммерческих и промышленных зданиях. В основе каждой такой системы лежит набор стальных гнутых профилей: основные тавры, поперечины и соединительные элементы. точность профиля От количества этих металлических секций зависит, насколько хорошо собирается потолочная решетка, какой вес она может выдержать и насколько прямым и чистым будет выглядеть готовый потолок. В этом руководстве мы объясняем, почему точность профиля является вопросом уровня принятия решения при выборе машины для профилирования рулонной Т-образной решетки.
Потолочный Т-образный решетчатый профиль представляет собой стальной компонент, формованный в рулонах, в форме перевернутой буквы Т. Вертикальная стенка создает путь для передачи нагрузки, а горизонтальный фланец обеспечивает выступ для потолочных плит и осветительных приборов. В стандартной системе подвесного потолка основные тройники проходят в одном направлении, а поперечные балки фиксируются в них через равные промежутки. Полученная сетка служит структурным каркасом, поддерживающим акустические панели, вентиляционные решетки и осветительные приборы.
Поскольку эти профили производятся массово в больших объемах, их размерная точность должна быть повторяемой деталь за деталью. Небольшое изменение высоты стенки или ширины полки может привести к ослаблению поперечной балки или к волнистости плоскости потолка.
Точность профиля – это не только эстетическая проблема; это влияет на работоспособность всей потолочной системы. Американское общество по испытаниям и материалам (ASTM) и аналогичные стандарты определяют допустимые допуски для компонентов металлической потолочной решетки. Когда профилегибочная машина производит профили за пределами этих допусков, возникают три проблемы.
Короче говоря, точность — это мост между необработанными рулонами и потолочной системой, которая работает так, как задумано.
При оценке линии профилирования рулонной Т-образной решетки необходимо регулярно проверять следующие размеры:
| Размерность | Рекомендуемая толерантность | Почему это важно |
|---|---|---|
| Высота полотна | ±0,15 мм | Контролирует глубину сетки и передачу нагрузки на подвесы |
| Ширина фланца | ±0,20 мм | Влияет на размещение плитки и видимую линию обзора. |
| Расстояние между слотами | ±0,10 мм | Обеспечивает постоянное взаимодействие с кросс-ти |
| Положение отверстия | ±0,10 мм | Обеспечивает выравнивание крепления и подвешивания фурнитуры. |
| Прямолинейность (развал) | ≤ 1,0 мм на 3000 мм | Предотвращает появление волнистых линий сетки |
Эти допуски достижимы, если профилегибочная машина оснащена жесткими роликами, точными сервоприводами и стабильной системой резки. Машина, которая не может поддерживать эти значения на постоянной основе, создаст неприемлемые проблемы с браком и полевым обслуживанием.
 Профилегибочная машина для производства основных и поперечных Т-образных решеток с быстросменной кассетой Эта профилегибочная машина обеспечивает жесткие допуски на потолочную решетку благодаря жестким роликам и стабильной системе резки. Его быстросменная кассета снижает затраты на обновление в будущем, а стол для резки поперечной Т-образной рейки позволяет свободно регулировать длину. Просмотреть продукт →
От нескольких вариантов конструкции станка напрямую зависит, останется ли окончательный профиль в пределах допуска.
Каждый проход через набор роликов способствует постепенному изгибу. Если профили валков плохо рассчитаны или пружинение материала не компенсировано, угол полки смещается. Высококачественные валки из закаленной стали, изготовленные на станке с ЧПУ, намного дольше сохраняют свою геометрию.
Формирующие силы создают боковые нагрузки и изгибающие моменты. Легкая рама изгибается с высокой скоростью, что приводит к изменению высоты полотна в продольном направлении. Прочная конструкция коробчатой рамы и точное выравнивание вала сводят это к минимуму.
Точность в продольном направлении не менее важна. Система резки с сервоуправлением измеряет полосу с помощью энкодеров и разрезает ее в точном положении цикла, поэтому длины резки и места перфорации повторяются. Это очень важно, когда Т-образная балка имеет ряд перфорированных пазов, которые должны совпадать с поперечинами.
Для поперечных Т-образных балок крючкового типа геометрия соединения зависит от точных надрезов и проколов. Если вы хотите увидеть, как эти цели по точности реализуются на практике, компания Sihua кейсы проекта покажите реальные установки.
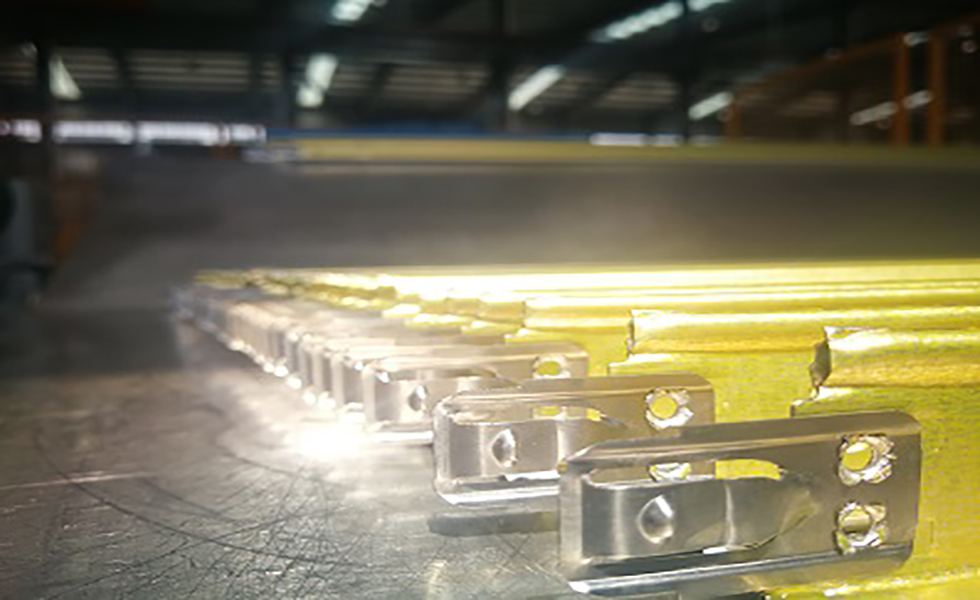 Профилегибочная машина для производства поперечных Т-образных стержней из сплава для потолочных подвесных систем Эта специализированная машина формирует стальные стержни Т-образной формы со встроенными крючками из сплава для надежного соединения с потолком. Установленный в последних проектах, он обеспечивает высокую степень автоматизации и быстрое производство, что делает его пригодным для крупносерийного производства компонентов коммерческих и жилых потолков. Просмотреть продукт →
Даже самая лучшая машина потеряет точность без должной производственной дисциплины. Три практические области обеспечивают стабильность допусков:
полное руководство покупателя включает таблицу графика технического обслуживания, используемую многими производителями.
Оценивая поставщиков, спросите, как машина выдерживает допуски при больших объемах производства. Ищите такие функции, как:
Различные профили потолочных решеток требуют разных инструментов. Линия по производству основных и поперечин может быть оснащена сменными кассетами для изменения высоты стенки или ширины полки. Если вы планируете использовать поперечины крючкового типа, станции штамповки и надсечки должны быть совмещены со скоростью формовки. Для специальных секций, таких как серии UT, FUT и UDT, машине требуются дополнительные формовочные станции и точные инструменты для углубления.
срок окупаемости улучшается, когда машина может сохранять точность, не замедляясь. Системы формирования потолочной Т-решетки Sihua объединяют сервоуправление и прочные рамы для поддержания значений, указанных в таблице выше. Для ваших производственных целей инженеры по продажам могут предоставить точные данные о допусках на основе характеристик вашей катушки.
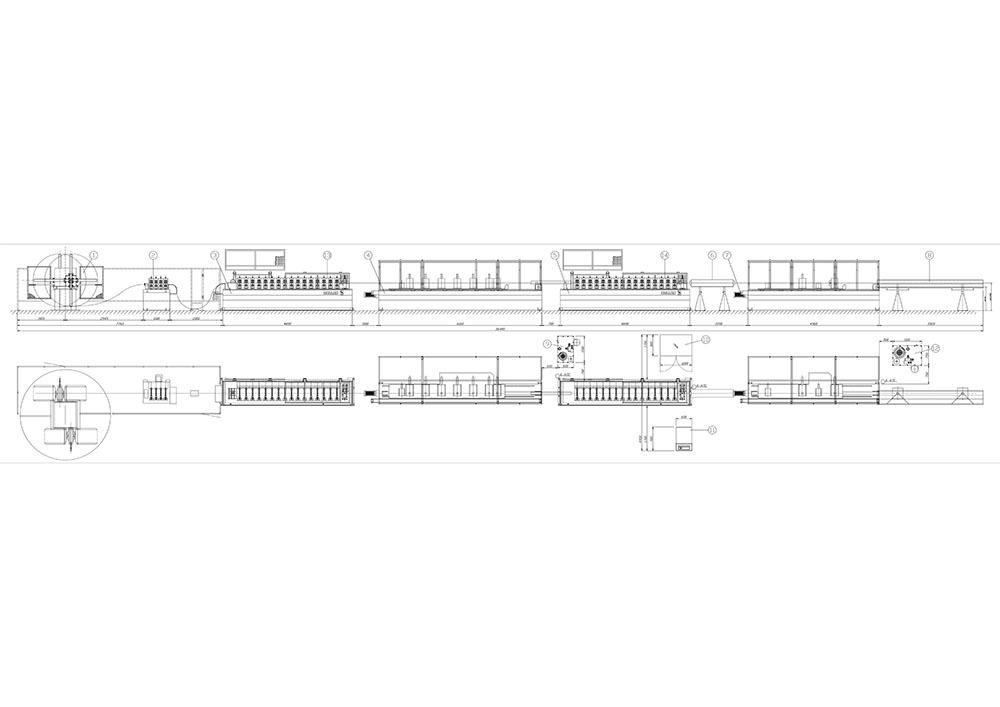 UT FUT UDT Профилегибочная машина для производства потолочных Т-образных стержней Этот универсальный станок производит как основные, так и поперечные профили для потолочных Т-образных решеток UT, FUT и UDT в одном агрегате. Сервоуправление и прочная рама помогают поддерживать стандартные допуски по высоте полотна, ширине фланца и расстоянию между пазами. Просмотреть продукт →
A: Стандартные допуски обычно составляют ±0,15 мм для высоты стенки, ±0,20 мм для ширины полки и ±0,10 мм для расстояния между пазами. Это можно проверить на пробных образцах.
О: Да, с помощью системы быстрой смены кассет. Замена формовочных роликов позволяет на одной и той же машине производить основные Т-образные стержни, поперечные Т-образные стержни и даже детали крюкового типа без длительного простоя.
О: Срок службы роликов зависит от материала катушки и времени работы. При изготовлении полос из оцинкованной стали многие производители получают от одного до двух миллионов метров, прежде чем потребуется повторная заточка. Регулярные проверки размеров подскажут вам, когда инструменту потребуется техническое обслуживание.
Точность профиля является основным критерием производительности машины для производства рулонных профилей с Т-образной решеткой. Он связывает стоимость материала, эффективность установки, структурную целостность и визуальное качество окончательного потолка. Когда вы сравниваете расценки на машины, не сосредотачивайтесь только на скорости; убедитесь, что машина может сохранять жесткие допуски в течение многих лет. Первоначально высокоточная линия может стоить дороже, но сокращение отходов, переделок и жалоб на местах обеспечивает гораздо большую отдачу.

широкий материал одинарный разматыватель Выравнивающая машина и машина для пробивки небольших отверстий с обеих сторон Все верхние и нижние ролики соединены с червячным редуктором. Это ...
Подробнее
Дисплей роликовой матрицы Форма для гибки балки, предотвращающей столкновение, на передней части автомобиля Механизм изгиба качения балки для предотвращения столкновений Формовать реальные с...
Подробнее
Automatic rotating double-head hydraulic decoiler with no-material detection, 5 tons per side. Laser power and welding length are adjustable to accommodate steel strips of various thicknesse...
Подробнее
Автоматический вращающийся двухголовочный гидравлический разматыватель с функцией обнаружения отсутствия материала, 5 тонн с каждой стороны. Быстросменная кассетная профилегибочная машина (п...
Подробнее
Гидравлический разматыватель с двухголовочной предварительно окрашенной сталью, разматыватель с двухголовочной оцинкованной сталью, кронштейн для хранения предварительно окрашенной стали, редукто...
Подробнее
Профилегибочная машина для автоматического изменения ширины солнечного кронштейна Разматыватель материалов с платформой для хранения и роботизированной рукой Выравнивающая машина(Перед ...
ПодробнееНе стесняйтесь обращаться к нам, когда мы вам понадобимся!
Контактная информация
ПРОДУКТЫ
Мобильный


 English
 Español
 русский